Cabochon, Kugel, Schnitzerei und selten eine Facette
Praktisch der gesamte Magnesit im Handel wird als Cabochon, Kugel, Perle, Trommelstein oder Schnitzerei verarbeitet. Das hat zwei Gründe: Das Material ist undurchsichtig, sodass ein Facettenschliff optisch nichts gewinnt, und es ist weich und spaltbar, sodass Facettenkanten kaum standhalten. Runde und ovale Cabochons mit flachem Boden sind die Standardform, weil sie den Zeichnungsverlauf zeigen und sich gut fassen lassen. Für Ketten werden Kugeln und Nuggets gebohrt, für Objekte werden Platten gesägt. Facettiert wird ausschließlich das durchsichtige Material aus Brumado, und auch dort nur für Sammler. Die Doppelbrechung von 0,191 sorgt dafür, dass in größeren Steinen jede Hinterfacette doppelt erscheint; das Ergebnis wirkt weich und verschwommen. Als größte geschliffene Steine werden in der Literatur 134,5 Karat aus Brasilien und, in einer anderen Quelle, 390 Karat in der Sammlung der Smithsonian Institution genannt.
Drei Spaltrichtungen: das Hauptproblem am Schleifbock
Magnesit besitzt eine vollkommene Spaltbarkeit nach dem Rhomboeder, also in drei Richtungen, und ist dabei spröde. Für den Schleifer bedeutet das: Jede Stoßbelastung, jedes Verkanten auf der Scheibe und jeder zu hohe Anpressdruck kann eine Spaltfläche aufreißen lassen, die sich nicht mehr herausschleifen lässt. Bei kryptokristallinem Material ist das Risiko geringer, weil die Spaltrichtungen der winzigen Körner statistisch verteilt sind; bei grobspätigem oder kristallinem Material ist es erheblich. Arbeiten Sie mit feinen Körnungen, niedriger Drehzahl und viel Wasser. Schleifwärme ist der zweite Feind: Carbonate reagieren empfindlich auf Temperaturwechsel, und der Wechsel von warmer Scheibe zu kaltem Wasser erzeugt Spannungsrisse. Auch das Aufkitten auf den Dopp sollte mit einem Kleber erfolgen, der ohne starkes Erhitzen löst. Beim Bohren von Perlen gilt dasselbe: Diamantbohrer, niedrige Drehzahl, Wasserkühlung und von beiden Seiten bohren, um Ausbrüche am Austritt zu vermeiden.
Ausbeute, Politur und typische Fehler
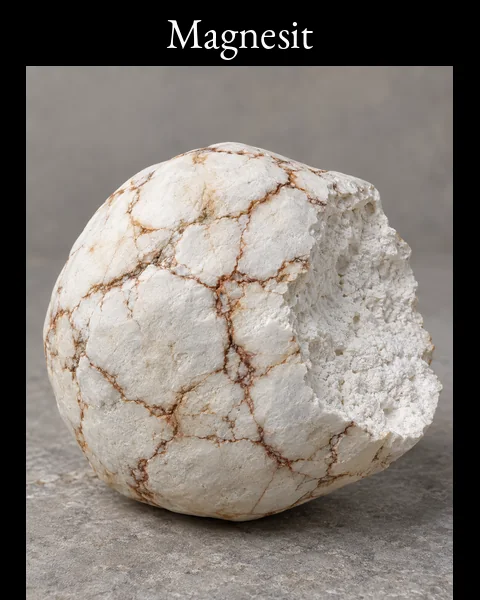
Bei Knollenware ist die Ausbeute gut. Die Stücke sind homogen, und der Zuschnitt richtet sich fast nur nach dem Adernverlauf; erfahrene Schleifer legen die Sägeschnitte so, dass das Netz auf der gewölbten Fläche gleichmäßig erscheint. Verluste entstehen vor allem an Rissen, die entlang der Adern verlaufen, weil die Eisenoxide dort alte Bruchflächen füllen. Bei Kristallmaterial aus Brumado ist die Ausbeute dagegen niedrig, da Spaltrisse große Teile unbrauchbar machen. Poliert wird mit Zinnoxid oder Aluminiumoxid auf Leder oder Filz, bei geringem Druck. Poröse Partien lassen sich nicht auspolieren und bleiben matt; hier hilft nur eine Versiegelung mit Wachs oder Harz, die dann aber offengelegt werden muss. Die drei häufigsten Fehler sind zu hoher Druck, zu grobe Vorschleifkörnung, die tiefe Kratzer hinterlässt, und Überhitzung beim Trockenpolieren. Alle drei zeigen sich erst am fertigen Stein.