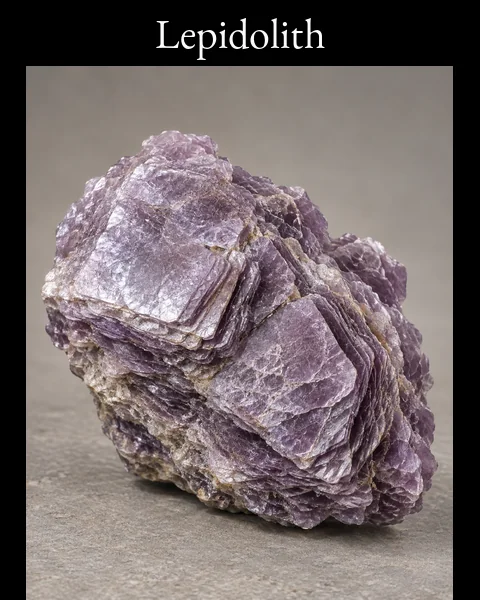
Warum Facetten ausscheiden
Ein facettierter Lepidolith ist praktisch nicht herstellbar, und wo einer angeboten wird, handelt es sich fast immer um ein Sammlerkuriosum aus einem besonders dichten, quarzreichen Stück. Zwei Eigenschaften stehen im Weg. Erstens die Härte von nur 2,5 bis 3: Die Facettenkanten wären nach wenigen Tagen Tragen matt, und schon beim Polieren rundet das Material ab, statt scharfe Kanten zu halten. Zweitens die vollkommene Spaltbarkeit nach {001}. Jeder Schleifdruck, der eine Komponente senkrecht zu den Schichten hat, hebt Blättchen ab. Das Ergebnis ist keine polierte Fläche, sondern eine aufgefaserte Stufenlandschaft. Hinzu kommt die geringe Transparenz der meisten Handelsware: Ohne Durchsicht bringt ein Facettenschliff optisch ohnehin nichts. Wer Lepidolith verarbeiten will, arbeitet deshalb mit Cabochons, Platten und Trommelware – und mit Material, das durch Quarz oder Kunstharz zusammengehalten wird.
Cabochons, Platten und Trommelware: die realistischen Formen
Für Cabochons kommt nur dichtes, quarzdurchsetztes Material infrage. Der Quarzanteil hebt die effektive Härte in den Bereich von 4 und darüber und verklammert die Glimmerschuppen mechanisch. Vorschleifen mit Diamant, Körnung 200 bis 400, dann zügig feiner werden; Siliciumcarbid setzt die weiche Oberfläche zu und erzeugt Schlieren. Arbeiten Sie nass, mit wenig Druck und möglichst so, dass die Schleifrichtung flach über die Schichtebenen läuft, nicht dagegen. Zum Polieren eignen sich Ceroxid oder Aluminiumoxid auf Leder oder harter Filzscheibe; Zinnoxid geht ebenfalls. Vermeiden Sie hohe Drehzahlen, weil Reibungswärme das eingebrachte Kunstharz weich macht und Schlieren hinterlässt. Platten sägen Sie mit dünnem Sägeblatt, reichlich Kühlung und sehr langsamem Vorschub; der Stein reißt sonst entlang der Schichten aus. Trommeln funktioniert nur mit kurzen Laufzeiten und feinen Körnungen, sonst zerlegen sich die Rohstücke.
Stabilisieren, kleben, bohren
Fast jeder Werkstatt-Betrieb tränkt Lepidolith vor der Bearbeitung. Üblich ist dünnflüssiges Epoxid- oder Acrylharz, das im Vakuum oder unter Druck in die Spalträume gezogen wird; danach härtet der Block mehrere Stunden aus. Erst dieser Schritt macht aus einem Schuppenaggregat einen bearbeitbaren Werkstoff. Prüfen Sie vor dem Sägen mit der Lupe, ob der Block innere Trennflächen zeigt, und legen Sie den Schnitt so, dass die Hauptspaltfläche in der Plattenebene liegt – das ergibt stabile Scheiben. Bohrungen sind der riskanteste Schritt: Verwenden Sie Diamanthohlbohrer, geringe Drehzahl, permanente Wasserkühlung und bohren Sie von beiden Seiten aufeinander zu, damit der Austritt nicht ausbricht. Beim Kleben von Doubletten oder beim Aufkitten auf Dopstöcke arbeiten Sie kalt; Wachs bei 80 Grad ist bereits kritisch, weil das Stabilisierungsharz erweicht und der Stein seine Form verzieht.