Die Ausbeutefrage: warum fast nie facettiert wird
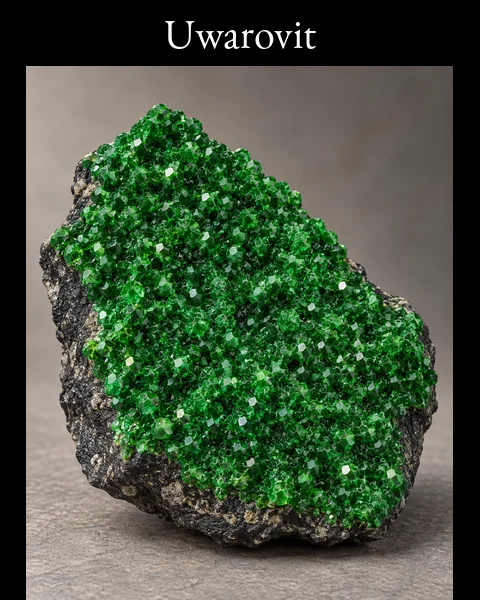
Uwarovit ist kein Facettierstein, und das liegt nicht am Material, sondern an der Größe. Die Kristalle bleiben am Ural meist unter zwei Millimetern, selbst gute Stücke erreichen nur acht Millimeter; nur Outokumpu lieferte Exemplare bis zwei Zentimeter. Von diesen größeren Kristallen ist jedoch, wie Facettierer festhalten, nur ein kleiner Randbereich klar genug. Die Folge: Geschliffene Uwarovite überschreiten kaum je ein Karat, üblich sind Steine unter 0,25 Karat, finnisches Material unter einem halben Karat. Wer facettiert, arbeitet deshalb mit einfachen Schemata und schleift so tief wie möglich, um überhaupt Gewicht zu halten. Der kritische Winkel liegt bei 32,13 Grad, der Brechungsindex des Facettiermaterials bei etwa 1,88 bis 1,89 und die Dichte bei 3,77. Dispersion von 0,014 bis 0,021 sorgt für wenig Feuer; bei der dunklen Eigenfarbe fällt das ohnehin kaum ins Gewicht. Das eigentliche Produkt bleibt die ungeschliffene Druse.
Wie Drusenmaterial zugerichtet wird
Die übliche lapidare Arbeit an Uwarovit ist nicht das Facettieren, sondern das Zurichten der Stufe. Aus einer größeren Platte wird ein Stück mit möglichst geschlossener Drusenfläche herausgetrennt, die Rückseite plan geschliffen, damit sie in eine Fassung oder auf einen Sockel passt, und die Kanten werden beschnitten. Die Drusenfläche selbst bleibt unbearbeitet, denn sie ist das Produkt; jedes Überschleifen zerstört genau die Kristallspitzen, die den Glitzereffekt erzeugen. Beim Trennen ist Vorsicht geboten: Uwarovit hat keine Spaltbarkeit, ist aber spröde, und die Kristalle sitzen nur locker auf der Matrix. Erschütterungen durch die Säge lösen sie flächig ab. Gearbeitet wird deshalb mit dünnem Sägeblatt, geringem Vorschub und reichlich Kühlung. Für kompakte, dichte Partien ohne Drusencharakter kommen Cabochons infrage; kleine polierte Plättchen werden traditionell zu Anhängern verarbeitet. Freiformen und flache Schachbrettmuster gelten als die praktikabelsten Schliffe für das wenige facettierbare Material.
Spaltbarkeit, Sprödigkeit und Hitze beim Schleifen
Für die Werkstatt sind drei Eigenschaften maßgeblich. Erstens: Uwarovit besitzt keine Spaltbarkeit, Sie müssen also nicht mit sauberen Bruchflächen entlang einer Richtung rechnen. Der Bruch ist muschelig bis uneben, das Material gilt als spröde. Zweitens: Die Mohs-Härte von 6,5 bis 7,5 ist ausreichend, aber die Sprödigkeit führt dazu, dass Kanten leicht ausbrechen. Poliert wird nach Facettiererangaben mit Aluminiumoxid auf einer gerillten Zinnscheibe. Drittens: Uwarovit gilt als leicht hitzeempfindlich. Vermeiden Sie trockenes Schleifen und abrupte Temperaturwechsel, arbeiten Sie durchgängig mit Wasserkühlung. Bei Drusen kommt hinzu, dass die Haftung der Kristalle auf der Matrix die schwächste Stelle des Stücks ist, nicht der Kristall selbst. Wer eine Stufe in eine Fassung bringt, sollte sie klemmend oder mit Kleber auf der Rückseite sichern und niemals über die Drusenfläche fassen. Anomale Doppelbrechung in manchen Kristallen ist optisch, nicht mechanisch relevant.